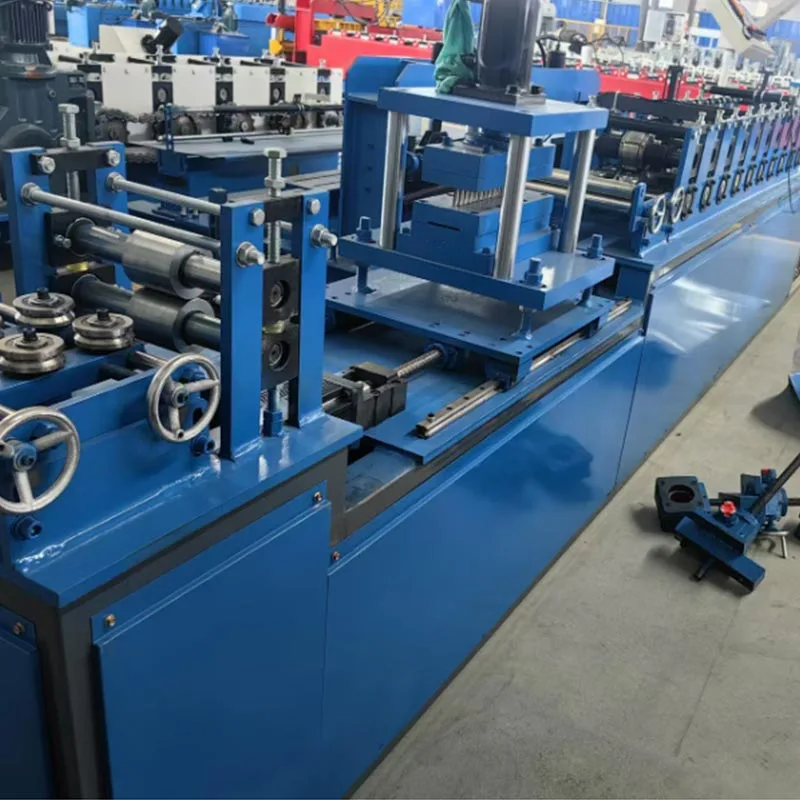
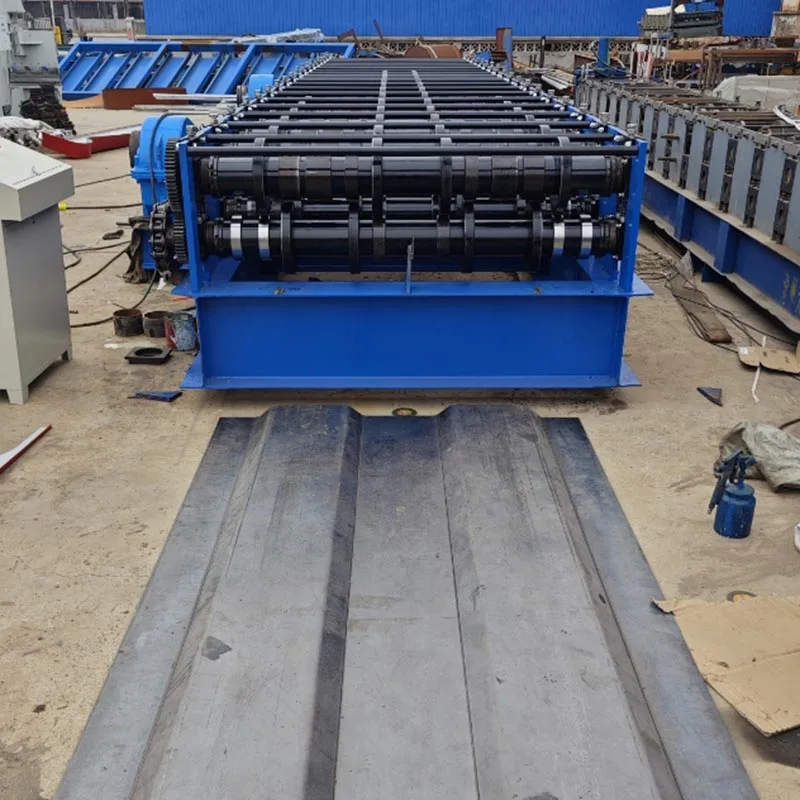
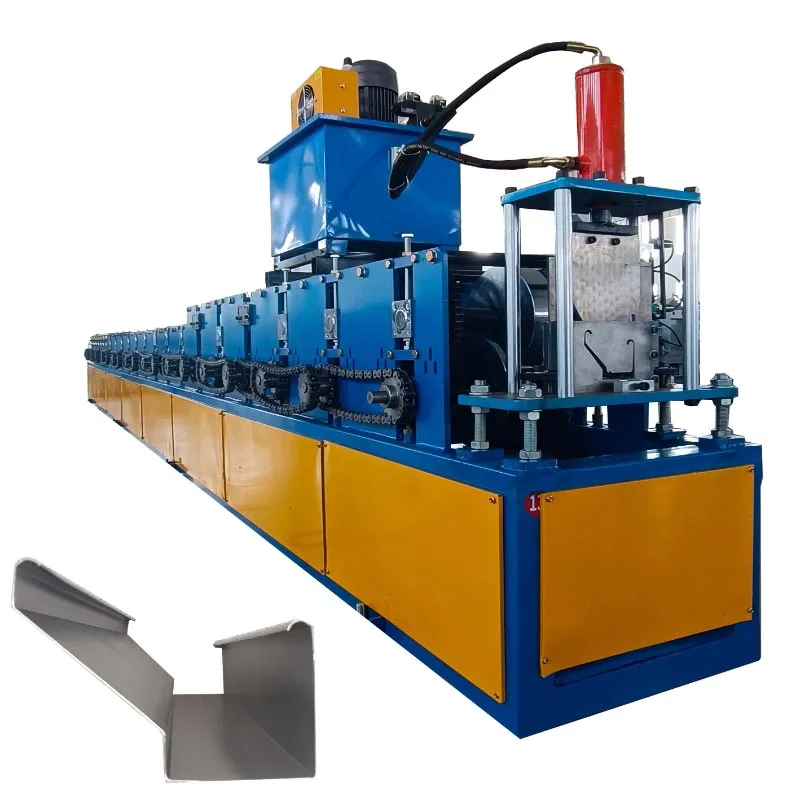
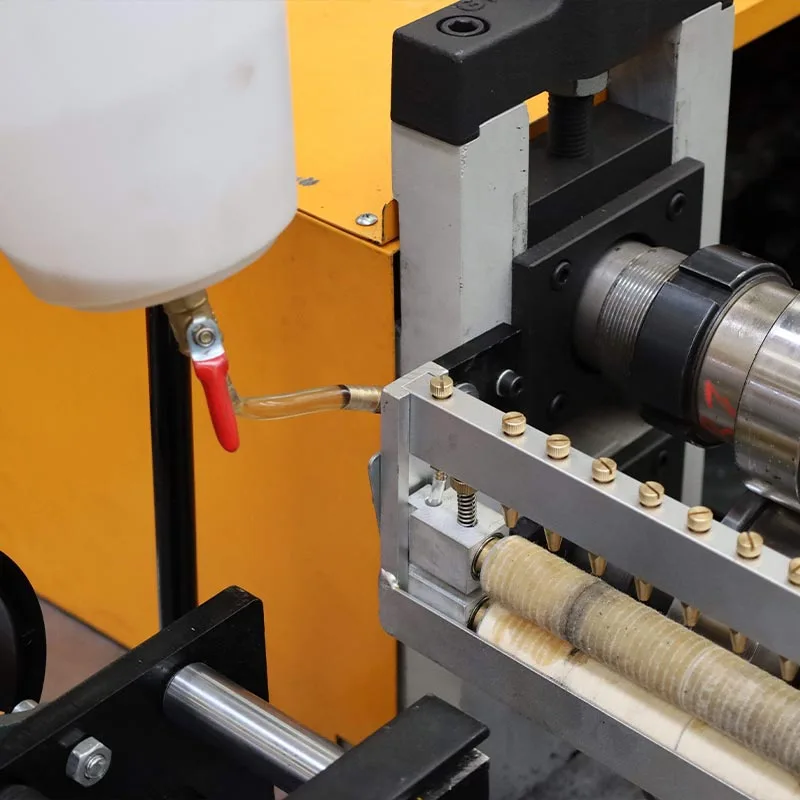
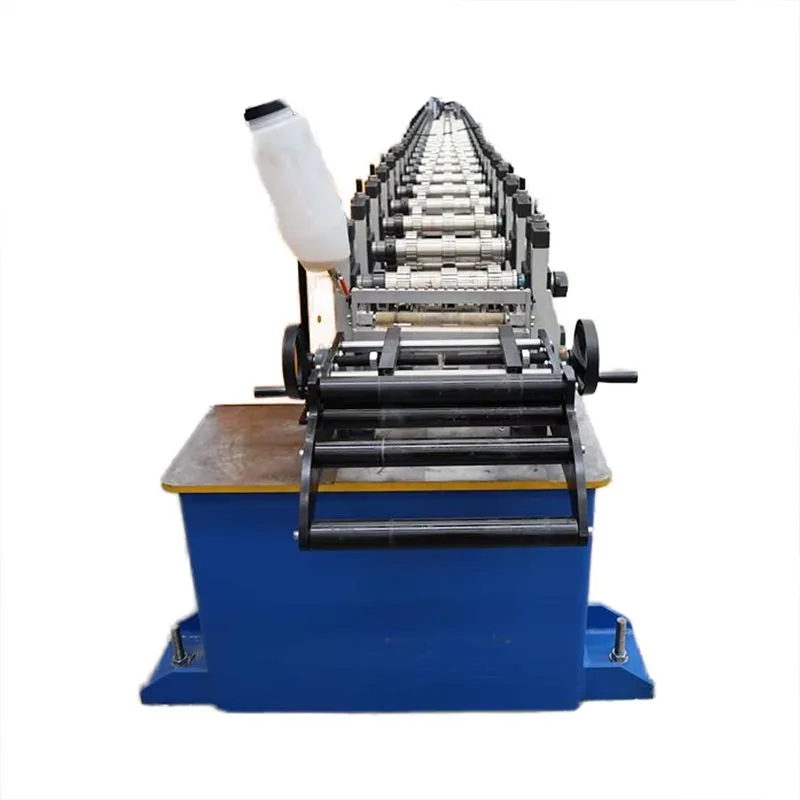
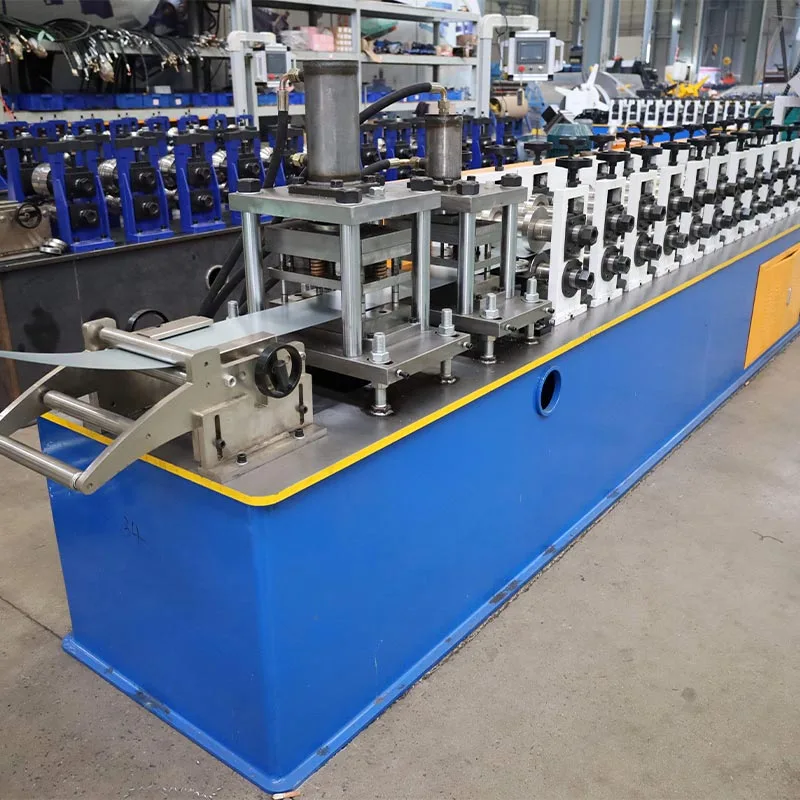
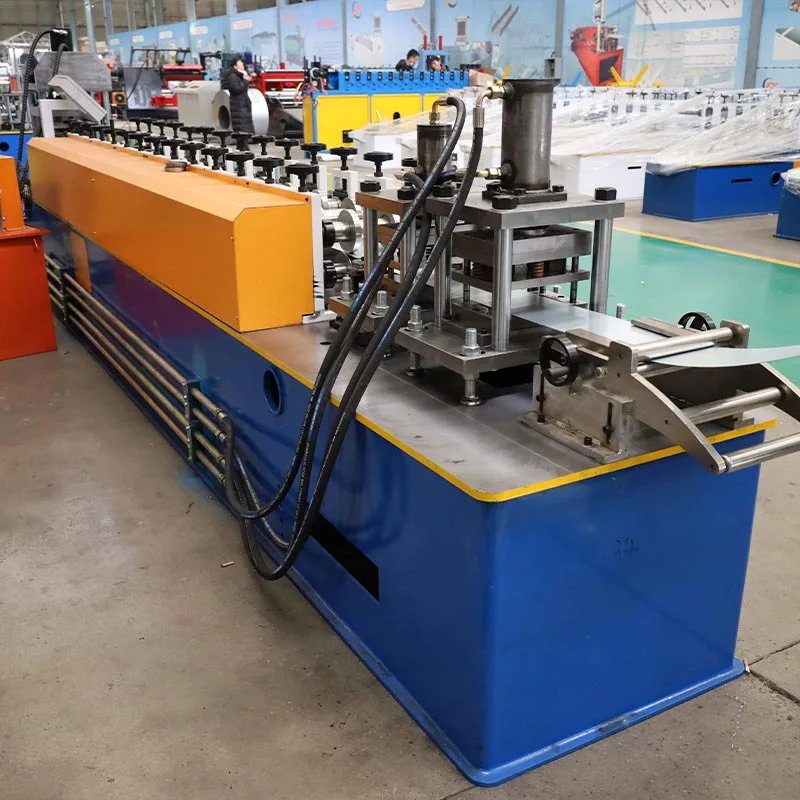
Stroj na tváření ocelových válců poháněný převodovkou
Stroj na tváření ocelových válců poháněný převodovkou vyrobený společností Parfu International Trading Co., Ltd. je výkonný průmyslový stroj. Používá se ve stavebnictví. Tento stroj zpracovává surové ocelové svitky. Vyrábí přesné konstrukční díly. Tyto části se nazývají ocelové čepy, pásy a kanály.
Tvoří kostru neboli „dračí kost“ moderních budov. Tento stroj na tváření ocelových válců poháněný převodovkou se transformuje
konstrukce. Nahrazuje pomalou manuální práci rychlou, automatizovanou výrobou.
Název „Gear Box“ pochází z jejího základního pohonného systému. Tento systém využívá tvrzená ozubená kola pro zajištění nesmírné síly,
odolnost a hladký provoz. Tyto ocelové rámovací stroje na převodovky mohou běžet po dlouhou dobu při velkém zatížení.
Oni
jsou tahouny výroby rámů z lehké oceli (LGS).
Jak to funguje?
Stroj na tváření ocelových válců poháněný převodovkou je systém tváření válců. Tvaruje kov krok za krokem v kontinuálním, automatizovaném
proces. Tento systém přeměňuje surovinu na hotové rámy bez zastavení.
A. Odvíječ / odvíječ
Toto je výchozí bod. Velký svitek oceli drží odolný odvíječ. Plynule odvíjí cívku a
přivádí jej do stroje. Mnoho odvíječů má motorizovanou brzdu. To zajišťuje konzistentní, řízené napětí
krmivo. Zabraňuje nekontrolovatelnému rozmotávání cívky.
B. Vodicí a vyrovnávací jednotka v podavači
Tato část vede pás do stroje a zplošťuje jeho počáteční křivku. Tato křivka musí být odstraněna tak
konečný výrobek je rovný a rozměrově přesný.
C. Válcovna / Tvářecí stanice
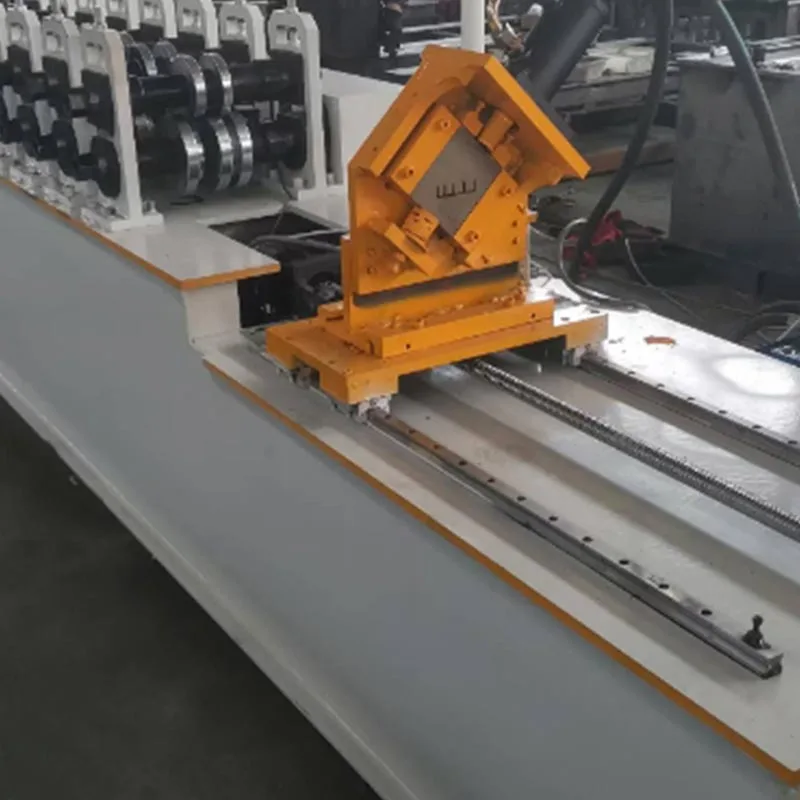
Toto je srdce stroje. Skládá se z řady spárovaných odvalovacích hřídelí. Na těchto hřídelích, na míru
jsou namontovány tvarovací válce (nebo matrice).
Progresivní tváření: Ocelový pás prochází každým párem válců. Každá stanice provádí malý, přírůstkový
ohnout. Prvních několik stanic může začít mačkat okraje. Následující stanice postupně skládají kov do a
Tvar C, tvar U nebo jiný složitý profil.
Pohon převodovky: Každý pár hřídelí ve formovací stanici je spojen s centrálním hnacím hřídelem. Toto spojení je
vyrobeno prostřednictvím robustní převodovky. Převody zablokují všechny válečky do dokonalé synchronizace. To eliminuje prokluzování, garantuje
konzistentní a vysoce kvalitní produkt.
D. Děrovací a vysekávací jednotka
Tento stroj na tváření ocelových válců poháněný převodovkou často obsahuje integrovanou děrovací stanici. Používá hydraulický nebo servopohon
děrovače pro vytvoření děr v síti čepu. To přidává kritickou funkčnost nad rámec základního tvarování. Tyto otvory jsou pro
elektroinstalace, vodovodní potrubí a mechanická potrubí. Zářezové jednotky mohou vyříznout části na koncích
cvočky. To umožňuje snadnější připojení ke kolejím nebo jiným komponentům.
E. Řezací systém
Po úplném vytvarování se ocel nařeže na délku. To se provádí pomocí jednoho ze dvou primárních systémů:
Flying Cut-Off: Toto je vysokorychlostní systém. Řezací jednotka se během pohybu pohybuje synchronně s pohyblivým profilem
řezat. Poté se vrátí do výchozí polohy. To umožňuje nepřetržitou výrobu bez zastavení. Je ideální pro
vysokoobjemový výstup.
Statické odříznutí: Stroj se krátce zastaví pro každý řez. Hydraulické nůžky nebo pila čistě nařežou profil. Je to a
jednodušší, robustnější řešení, které je o něco pomalejší.
F. Řídicí systém (PLC a HMI)
Mozkem stroje je programovatelný logický ovladač (PLC). Operátor používá rozhraní člověk-stroj (HMI)
dotykový displej pro ovládání všeho. Operátor zadá parametry jako:
Typ profilu (např. čep, stopa)、Požadovaná délka、Množství、Vzor děrování a rozteč
PLC provádí tyto příkazy s vysokou přesností. Řídí odvíječ, válečky, razníky a řezačku.
G. Out-Feed Table / Run-out Table
V konečné fázi jsou nařezané kusy vyvezeny ze stroje. Poté jsou úhledně naskládány, připraveny
pro sdružování a přepravu.
Konvenční parametry a specifikace
Základní specifikace, které je třeba zvážit:
Tloušťka materiálu (Gauge): Definuje schopnosti stroje rozsahem tloušťky oceli, se kterou je kompatibilní
s, typicky 0,4 mm až 2,0 mm (pokrývá asi 25 až 12-gauge).
Šířka materiálu: Tento parametr nastavuje limit pro nejhlubší přírubu svorníku. Například 150mm čep vyžaduje a
cívka široká cca 300 mm.
Rychlost tvarování: Udává, kolik metrů profilu se vyrobí za minutu (mpm). Typické rychlosti se pohybují od 15 do
přes 45 mp/min, přímo ovlivněné výkonem a konstrukcí stroje.
Válcové stanice: Počet tvarovacích stupňů přímo utváří přesnost produktu. Více stanic umožňuje plynulejší,
složitější profily. Základní stroje mají 12-16 stanic; pokročilé modely mají 20 nebo více.
Průměr a materiál hřídele: Hřídele musí být pevné a tuhé. Vysoce kvalitní stroje používají pevné, vysoce uhlíkové
ocelové hřídele. Ty jsou často kalené a broušené pro přesnost a dlouhou životnost. Běžné průměry jsou 65 mm, 70 mm a
80 mm.
Materiál válce: Tvářecí válce nabízejí výjimečnou odolnost proti opotřebení, dosažené použitím vysoce kvalitní legované oceli
(Cr12, Cr12MoV) a jejich kalení na HRC 58-62.
Výkon hlavního motoru: Jedná se o výkon hnacího motoru v kilowattech (kW), který určuje točivý moment stroje a
kapacita pro silnější materiály. Běžné jmenovité hodnoty se pohybují od 5,5 kW do 22 kW nebo více.
Řídicí systém: Řídicí systém se skládá z PLC (např. Siemens, Mitsubishi) a obrazovky HMI.
Kapacita děrování: Výkon děrovací jednotky měřený maximálními otvory za minutu a děrováním
síla (tonáž).
Klíčové výhody
Stroj na tváření ocelových válců poháněný převodovkou poskytuje podstatné výhody oproti ruční výrobě a alternativnímu rámování
systémy.
Extrémně vysoká účinnost: Jeden stroj dokáže každou hodinu chrlit stovky metrů rámu. Automatizuje práci
desítek manuálních dělníků.
Vynikající přesnost a konzistence: Každý vyrobený kus je identický. Tím se eliminuje lidská chyba. To vede k
rychlejší, jednodušší a přesnější montáž na místě. Budovy stoupají rovněji a pravdivěji.
Pozoruhodná pevnost a odolnost: Systém pohonu převodovky je neuvěřitelně robustní. Je určen pro těžké,
nepřetržité použití v průmyslovém prostředí. Má dlouhou životnost s minimální údržbou.
Velká flexibilita: Změnou sady válců ("rolovací forma") může stejný stroj vyrábět různé profily.
Výrobce může rychle přejít z výroby kolíků na koleje nebo zárubně. To přidává obrovskou všestrannost výroby.
Významné snížení nákladů: Počáteční investice je kompenzována vysokou návratností. Stroj dramaticky klesá
mzdové náklady, snižuje plýtvání materiálem a urychluje dokončení projektu, čímž zvyšuje celkovou ziskovost.
Vylepšená bezpečnost: Automatizace snižuje potřebu pracovníků manipulovat s ostrými plechy pomocí nástrojů. Tím se snižuje
riziko pořezání, natažení a jiných dílenských zranění.
Primární scénáře použití
Tyto stroje na tváření ocelových válců poháněné převodovkou jsou nezbytné při jakékoli operaci zahrnující rámování z lehké oceli.
Výstavba obytných budov: Tyto stroje se běžně používají k výrobě komponentů pro interiér a
vnější stěny, podlahové trámy a krovy v obytných a bytových domech.
Komerční konstrukce: Tento stroj je ideální pro výrobu komponentů pro vnitřní příčky, stropní mřížky a
vnější obvodové stěny v komerčních budovách, jako jsou kanceláře, hotely, nemocnice a školy.
Průmyslová výstavba: Pro budování skladů, továren a dalších rozsáhlých průmyslových staveb, kde je dlouhá doba
jsou vyžadovány rozpětí a čisté linie.
Závody na výrobu oceli tvářené za studena (CFS): Toto jsou hlavní zákazníci. Společnost se specializuje na
výroba prefabrikovaných stěnových panelů, vazníků a dalších komponentů pro stavebnictví.
Modulární a prefabrikovaná konstrukce: Toto je rostoucí pole. Přesnost strojně vyrobených komponentů je perfektní
pro modulární konstrukci mimo staveniště, kde se panely staví v továrně a montují na místě.
Výrobní pracovní postup
Proces od suroviny k hotovému produktu je efektivní, nepřetržitý tok.
Krok 1: Objednávka a programování
Operátor přenese všechny specifikace objednávky – včetně rozměrů profilu, délky, množství a děrování
vzory – z nákupní objednávky přímo do PLC stroje pomocí obrazovky HMI.
Krok 2: Nakládání materiálu
Poté, co vysokozdvižný vozík naloží cívku na odvíječ, obsluha posune přední konec přes urovnávací jednotku a
do prvních tvarovacích válců.
Krok 3: Nastavení stroje (Výměna role – v případě potřeby)
Přechod na jiný profil vyžaduje, aby operátor vyměnil tvarovací válečky na hřídelích – proces, který
představuje časově nejnáročnější krok při přechodu na euro. Moderní stroje usilují o to, aby tento proces byl co nejrychlejší
možné.
Krok 4: Proces tváření a děrování
Obsluha spustí stroj. Odvíječ přivádí ocelový pás. Během tvarování děrovací jednotka
současně vytváří předprogramované otvory.
Krok 5: Řezání na délku
Plně tvarovaný a děrovaný profil dosáhne řezacího systému. Letmý vypínací systém se pohybuje s profilem,
provede čistý řez a vrátí se do výchozí polohy. Proces je nepřetržitý.
Krok 6: Výstup a stohování
Hotové kusy jsou vyvezeny, stohovány, baleny a označeny, aby byly připraveny k odeslání.
Krok 7: Kontrola kvality
Aby byla zaručena stálá kvalita, pracovníci provádějí pravidelné kontroly rozměrů, tvaru a umístění otvorů
specifikace. To zajišťuje průběžnou kalibraci stroje a shodu se standardy.
Zašlete dotaz společnosti Parfu a získejte informace o cenách a projektu pro stroje na tváření válců, stroje na sendvičové panely, příslušenství strojů na tváření válců. Garantujeme odpověď do 24 hodin.
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů