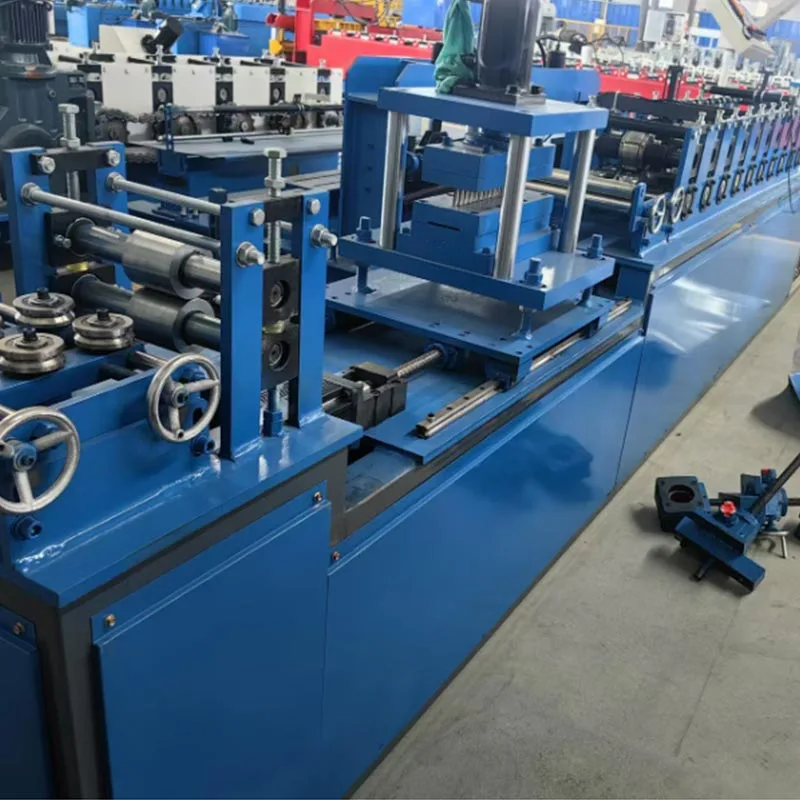
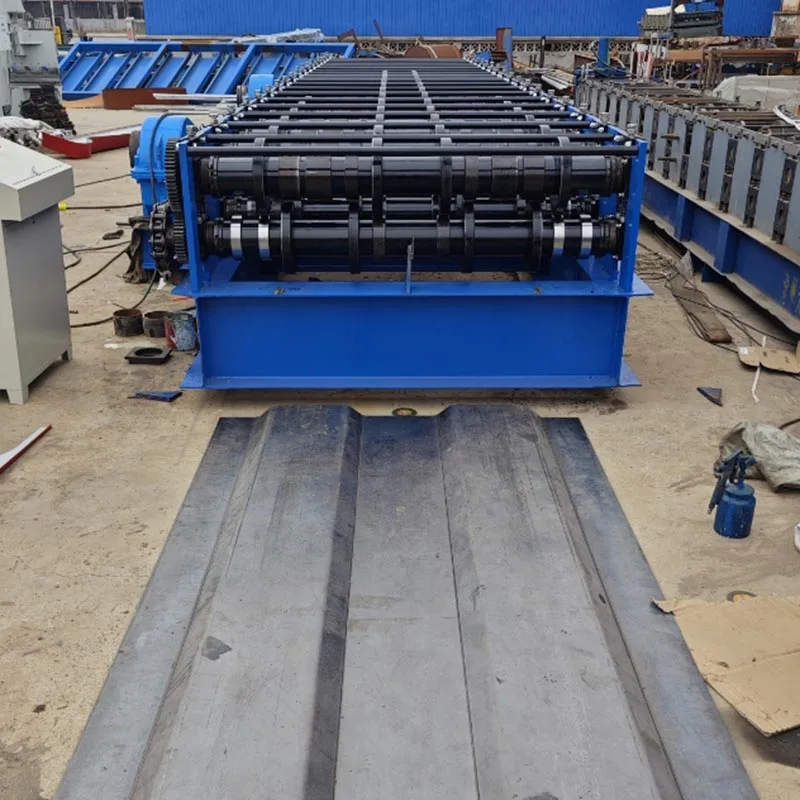
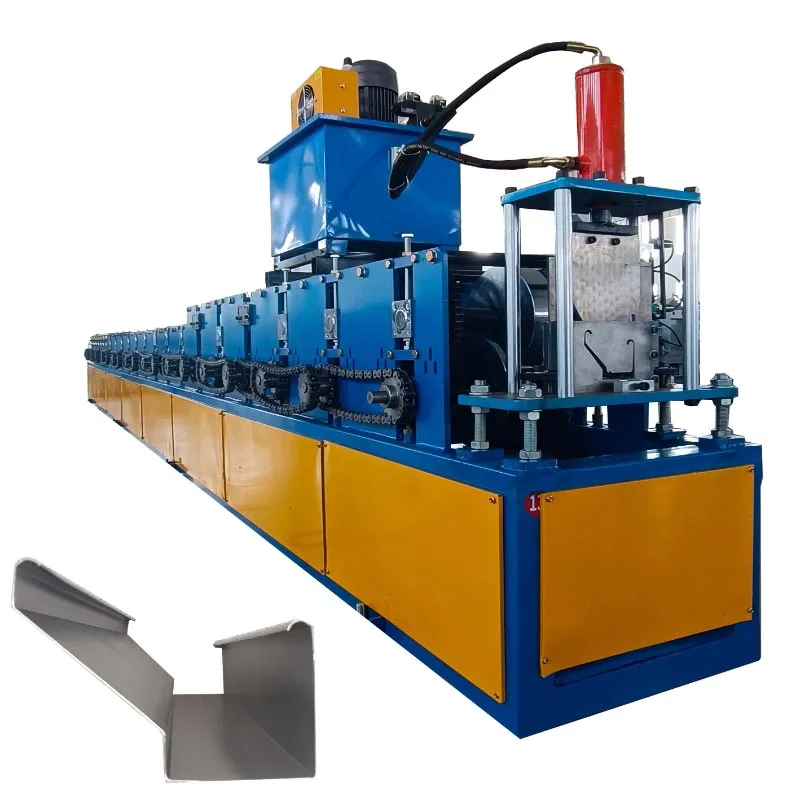
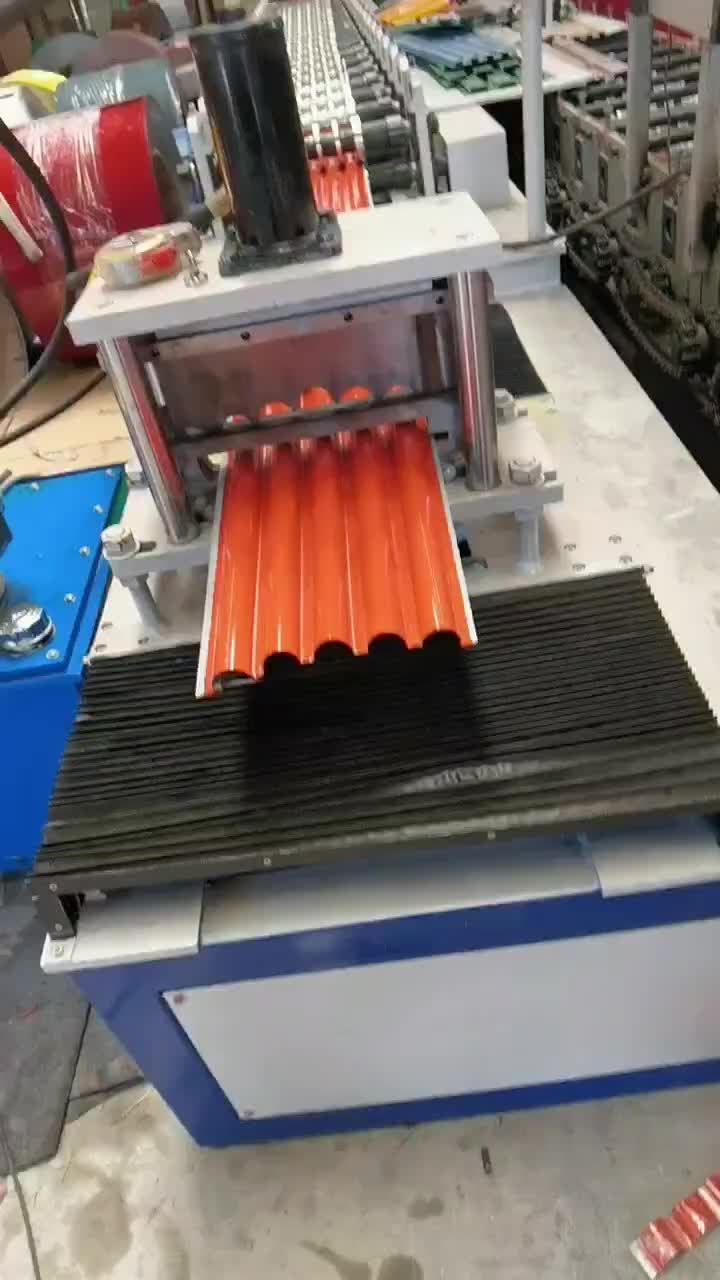
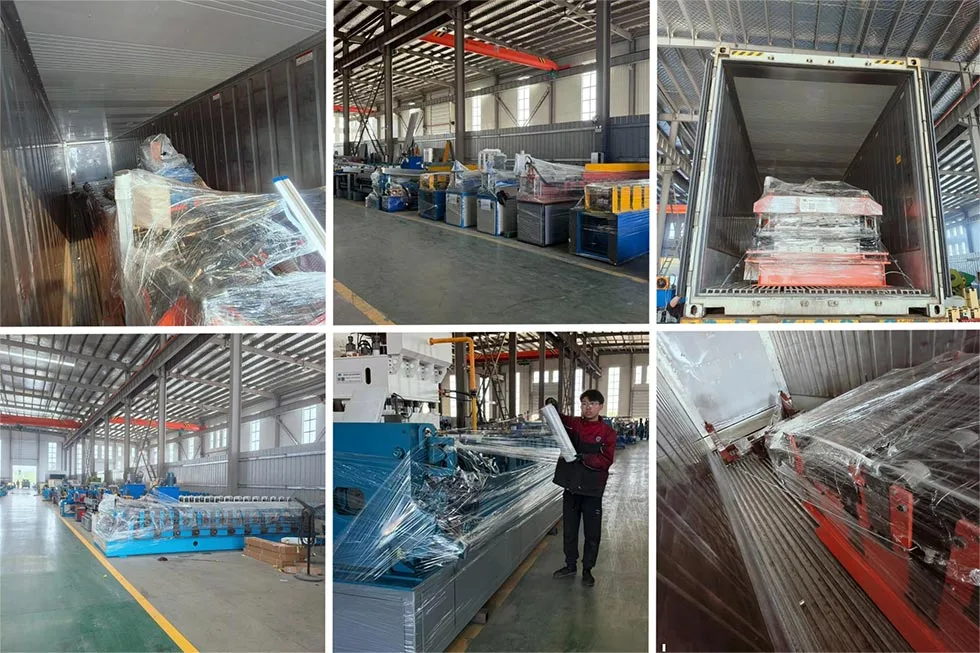
Servo Non-Stop Roll Forming Machine pro panely Great Wall vyráběný společností Parfu International Trading Co., Ltd. je moderní průmyslové zařízení. Je speciálně navržen pro nepřetržitou výrobu stavebních panelů. Tyto panely jsou běžně známé jako "velké stěnové panely" nebo "podélně vlnité panely".
Stroj představuje velký skok v technologii válcování. Tradiční stroje se musí zastavit, aby řezaly každý panel. Toto
Servo Non-Stop Roll Forming Machine ne. Integruje servopohony pro provádění řezání a dalších akcí
bez zastavení výrobní linky. Výsledkem je dramatické zvýšení efektivity, úspory materiálu a produktu
kvalita.
Stroj je základním kamenem moderní, automatizované výroby stavebních materiálů.
Aplikační scénáře
Tento servo non-stop stroj na tváření rolí je všestranný. Používá se v různých průmyslových odvětvích, která vyžadují dlouhou
kovové panely na zakázku.
Tyto panely jsou ceněny nejen pro svou pevnost a odolnost vůči povětrnostním vlivům, ale také poskytují moderní vzhled
představují kompletní řešení pro výstavbu budov.
Průmyslové sklady a továrny: Průmyslové sklady a továrny těží ze svého velkého nepřetržitého provozu
povrchy střech a stěn. Stroj vyrábí dlouhé panely. To redukuje spoje na místě a potenciální místa úniku.
Chladírenské prostory: Panely lze vyrobit s izolovanými jádry. Průběžné délky jsou rozhodující pro
zachování tepelné účinnosti.
Zemědělské budovy: Jako jsou stodoly a skladovací haly. Trvanlivost a hospodárnost těchto panelů dělají
jsou ideální.
Dekorativní vnitřní a vnější obklady: Profil panelu lze přizpůsobit. To umožňuje unikátní architekturu
návrhy.
Standardní parametry
Výrobní materiál: Pozinkovaná ocel, hliník nebo ocelové svitky s barevným povlakem.
Tloušťka materiálu: Stroj zpracovává materiál od 0,3 mm do 0,8 mm.
Hmotnost cívky: Až 5 000 kg (nebo více), v závislosti na kapacitě odvíječe.
Šířka panelu: 800 mm až 1000 mm (konečná tvarovaná šířka).
Výrobní rychlost: 15 - 45 metrů za minutu.
Délka řezu: Programovatelná od 1 metru do více než 12 metrů; k dispozici je také nepřetržitý režim.
Celkový příkon se pohybuje od 20 do 40 kW. Přesná hodnota závisí na velikosti a konfiguraci stroje.
Řídicí systém: K ovládání používá PLC s dotykovým HMI.
Pohonný systém: Řezačka a podavač jsou poháněny vysoce výkonnými AC servomotory.
Klíčové výhody
Servo Non-Stop Roll Forming Machine je vylepšení, které mění hru. Překonává konvenční válcování
každým způsobem. Je to chytřejší způsob výroby.
A. Vysoká účinnost a nulové prostoje řezání
To je hlavní výhoda. Stroj se nezastaví, aby panel odřízl. Servopoháněný řezací systém se synchronizuje
jeho rychlost s pohyblivým panelem. Dělá čistý řez. Poté se rychle vrátí do výchozí polohy pro další
cyklu. Tento nepřetržitý proces eliminuje nahromaděné prostoje. Výrazně zvyšuje celkovou produkci.
B. Mimořádné úspory materiálu
Tradiční stroje mají často "náběhovou" a "výběhovou" sekci pro každý panel. Toto je plýtvání materiálem. The
non-stop systém umožňuje optimalizované řezy. Panely lze řezat s minimální mezerou mezi nimi. Řeže to
odpadový materiál téměř na nic. Výsledkem jsou drastické úspory nákladů, zejména u velkosériové výroby.
C. Vynikající kvalita produktu
Konstantní, nepřerušovaný proces tváření vytváří konzistentnější produkt. Nedochází k žádným změnám rychlosti resp
mikrozastávky. Výsledkem jsou panely s jednotným profilem a přesnou geometrií. Servořezací mechanismus
zajišťuje čistý řez bez otřepů. Okraje panelu jsou hladké a bez deformací.
D. Flexibilita a rychlá změna
Všechna nastavení panelu jsou uložena jako digitální receptury v PLC. Operátoři přepínají produkty jediným klepnutím na uživatelsky přívětivé
dotykový displej. Stroj se pak postará o zbytek a automaticky nakonfiguruje každé nastavení. To výrazně zkracuje dobu nastavení. to
je ideální pro malosériovou výrobu.
E. Snížení provozních nákladů
Vyšší účinnost znamená více vyrobených panelů za směnu. Je dosaženo nižší spotřeby energie na panel. Méně
odpad materiálu snižuje náklady na suroviny. Automatizace také snižuje potřebnou práci. Často může jeden operátor
spravovat celou linku.
F. Zvýšená bezpečnost
Bezpečnost je pro design zásadní. Plná ochrana a automatizace omezují vystavení pohyblivým částem. Systém také
obsahuje více ochranných prvků, jako jsou tlačítka nouzového zastavení a bezpečnostní senzory, pro úplnou ochranu.
Podrobný popis stroje a jeho součástí
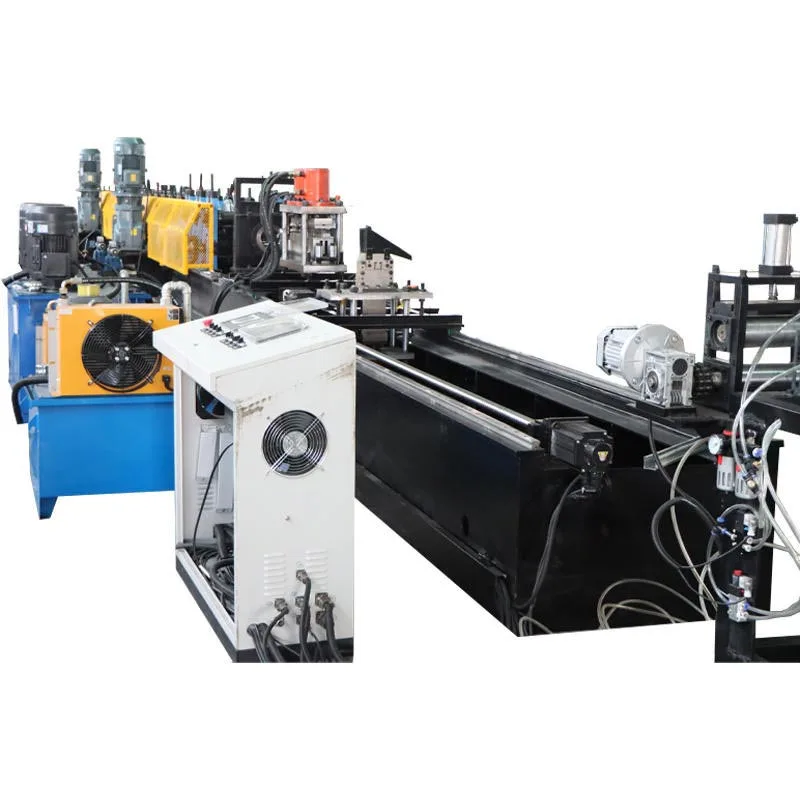
Kompletní servo Non-Stop Roll Forming Machine je jednotný systém klíčových komponent, které spolu hladce spolupracují.
1. Odvíječ (odvíječ)
Toto je výchozí bod. Drží velkou cívku kovu. Je vybaven motorizovaným trnem pro roztažení a uchopení
cívka. Brzdový systém zajišťuje napětí zad. Toto napětí je rozhodující pro hladké a stabilní odvíjení. Některé
odvíječe jsou automatické. Mohou přivařit konec jedné cívky k vývodu další. To umožňuje skutečně non-stop
výroby.
2. Jednotka krmení a vyrovnávání
Kovový pásek z cívky je často mírně zakřivený. Tato jednotka to zploští. Skládá se ze sady nivelace
rohlíky. Odstraňují jakoukoli sadu cívek nebo kuše. To zaručuje dokonale plochý pás pro formovací stroj. Toto
rovinnost je základem pro vytvoření vysoce kvalitního a přesného profilu.
3. Servopoháněná předděrovací jednotka (volitelná)
Jedná se o přídavný modul, který se instaluje, když panely vyžadují předem děrované otvory nebo zářezy.
šrouby nebo ventilací. Servosystém synchronizuje děrování s pohybujícím se pásem. Provádí děrování
provoz za chodu. Je vysoce přesný.
4. Hlavní stroj na tváření rolí
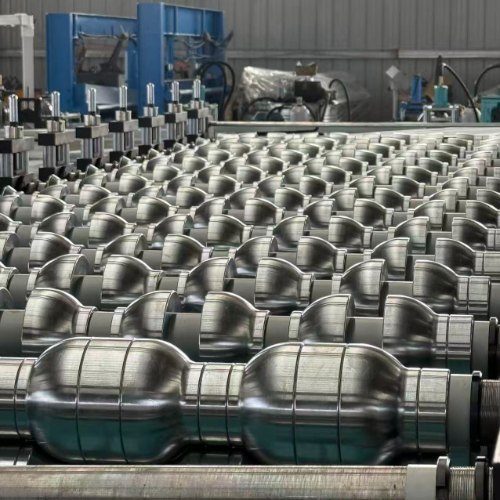
Toto je srdce výrobní linky. Obsahuje řadu stojanů. Každý stojan má pár rolí (horní role
a spodní role). Válce jsou přesně opracovány z ušlechtilé oceli. Proužek prochází každým
po sobě jdoucí stát. Na každém stanovišti role postupně ohýbají kov. Postupně tvoří finální „Skvělé
Stěnový“ profil. Počet stojanů závisí na složitosti profilu. Typický stroj může mít 18 až 25 tváření
stanic.
5. Servo Non-Stop řezací systém
Toto je definující součást servo non-stop stroje na tváření rolí.
Servomotor: Poskytuje energii pro pohyb frézy. Je řízen s extrémní přesností PLC.
Sestava létajícího řezače: Toto je fyzický řezací mechanismus. Může se jednat o rotační nůžky nebo řezačku na gilotinu. to
je namontován na robustním lineárním vedení.
Proces: PLC monitoruje rychlost panelu v reálném čase. Po dosažení cílové délky vyšle signál do
servomotor. Na tento signál se sestava řezačky okamžitě aktivuje a zrychlí pro přesný řez. To odpovídá
jeho rychlost přesně s pohybujícím se panelem. Při synchronizaci řezačka provádí řez. Po každém řezu řezačka
bleskově se zasune a vrátí do výchozí polohy. Celý cyklus je dokončen mrknutím oka.
6. Výstupní dopravník a stohovací systém
Po řezání se hotový panel pohybuje po výstupním dopravníku. Automatický stohovací systém pak shromažďuje
panely na konci. Spočítá je a vytvoří úhledné, uspořádané svazky, které je připraví k páskování a přepravě.
7. Řídicí systém (PLC a HMI)
PLC je mozkem stroje. Koordinuje všechny komponenty. Rozhraní člověk-stroj (HMI) je dotykové
obrazovka. Umožňuje operátorovi zadávat příkazy. Obsluha může nastavit požadovanou délku panelu, rychlost výroby,
a množství. Na obrazovce se zobrazují data v reálném čase. Zobrazuje počty výroby, rychlost stroje a případné chybové alarmy.
Výrobní pracovní postup
Celý proces, od cívky až po hotový panel, je kontinuální, automatizovaný tok.
Krok 1: Vložení cívky
Operátor naloží ocelovou cívku na odvíječ pomocí jeřábu. Potom se trn roztáhne, aby bezpečně uzamkl cívku
na místě. Dále je přední konec pásu ručně přiváděn do nivelační jednotky.
Krok 2: Řezání a nastavení
Nejprve protáhněte pás vyrovnávacími válečky. Poté jej veďte přes předděrovací jednotku (je-li ve výbavě).
Nakonec jej vložte do prvního stojanu formovače. Operátor volí recepturu produktu na HMI.
Krok 3: Cyklus tváření a řezání
Spustí se hlavní hnací motor válcovacího stroje. Pás se začne pohybovat. Prochází každým formovacím stojanem. The
profil se postupně formuje. Plně tvarovaný panel vychází z posledního stojanu. PLC sleduje panel
délka. V přesném okamžiku aktivuje servo létající frézu. Řezačka se synchronizuje, řeže a resetuje. Toto
cyklus se opakuje pro každý panel.
Krok 4: Výstup a stohování
Nařezané panely putují po dopravníku dolů. Dostanou se do automatického zakladače. Zakladač počítá hotové panely
a tvoří je do úhledných stohů. K vytvoření stabilních stohů může používat posunovač nebo zvedací stůl.
Krok 5: Monitorování a kontrola kvality
Operátor sleduje proces prostřednictvím HMI. Provádějí pravidelné kontroly prvních několika panelů. Měří
délku a zkontrolujte tvar profilu. Automatizace zajišťuje, že každý následující panel je identický.
Krok 6: Výměna cívky (poloautomatická)
Aby byl zajištěn hladký přechod, stroj se zpomalí, když je cívka téměř hotová. Může zaznít alarm. The
operátor připraví další cívku. U poloautomatické linky se stroj krátce zastaví. Operátor svaří nové
cívka ke starému. Poté se výroba obnoví. Tento proces probíhá v plně automatické lince se svitkovým vozem a svářečkou
děje bez zastavení.
Tento servo non-stop stroj na tváření válců eliminuje potřebu zastavení kvůli řezání – nutné zlo v tradičním stylu
válcování. Jeho integrovaná servo technologie umožňuje nepřetržitý provoz. Výsledkem je vysokorychlostní proces, který
výrazně snižuje množství odpadu.
Nabízí hmatatelné výhody. Patří mezi ně vyšší výkon, nižší provozní náklady a vynikající konzistence produktu.
Pro žádného výrobce kovových panelů s dlouhým rozpětím není tento stroj jen upgradem. Je to transformační
investice. Zajišťuje konkurenceschopnost na náročném trhu. Nastavuje nový standard pro kvalitu a produktivitu
průmysl stavebních materiálů.
Zašlete dotaz společnosti Parfu a získejte informace o cenách a projektu pro stroje na tváření válců, stroje na sendvičové panely, příslušenství strojů na tváření válců. Garantujeme odpověď do 24 hodin.
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů