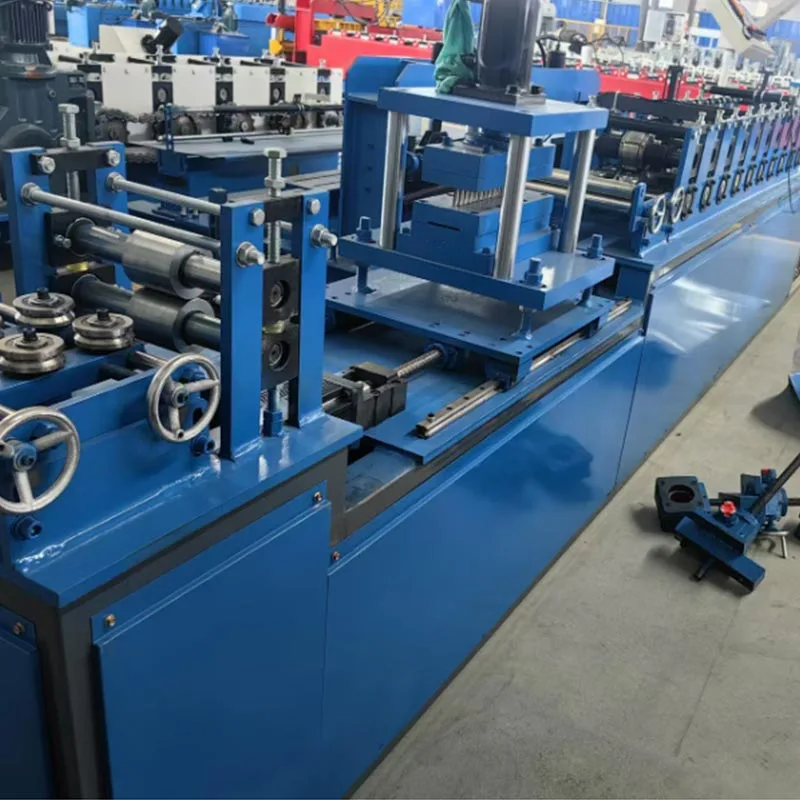
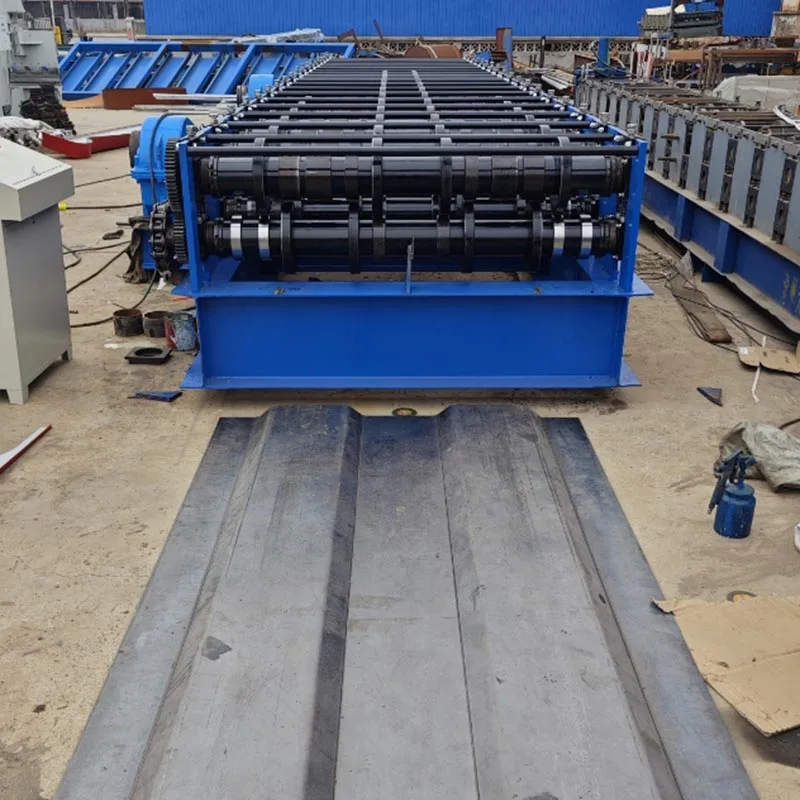
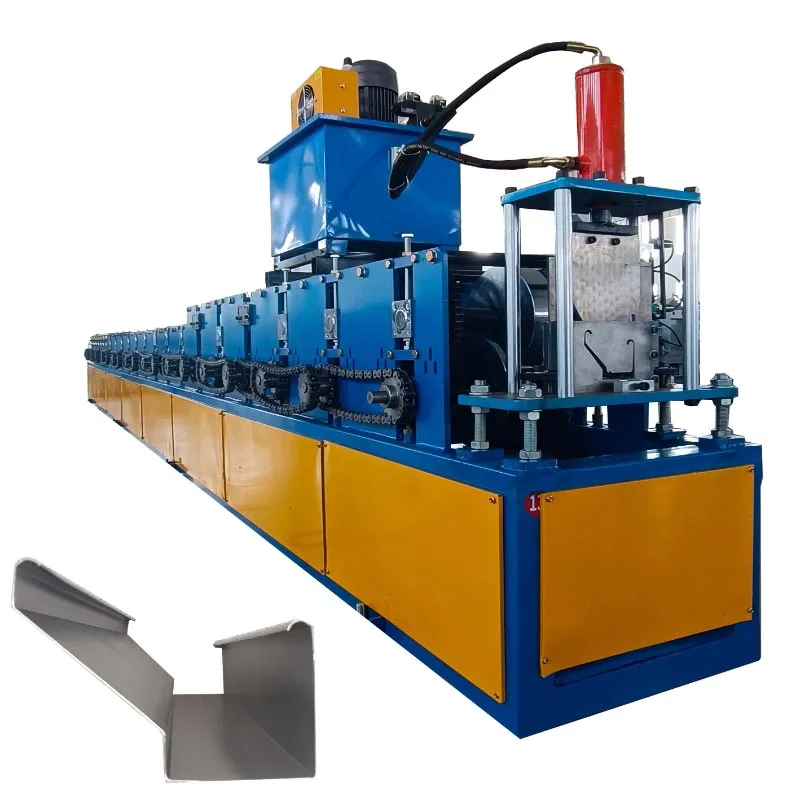
Reklamní ocelový styčníkový plech tvarovací stroj za studena
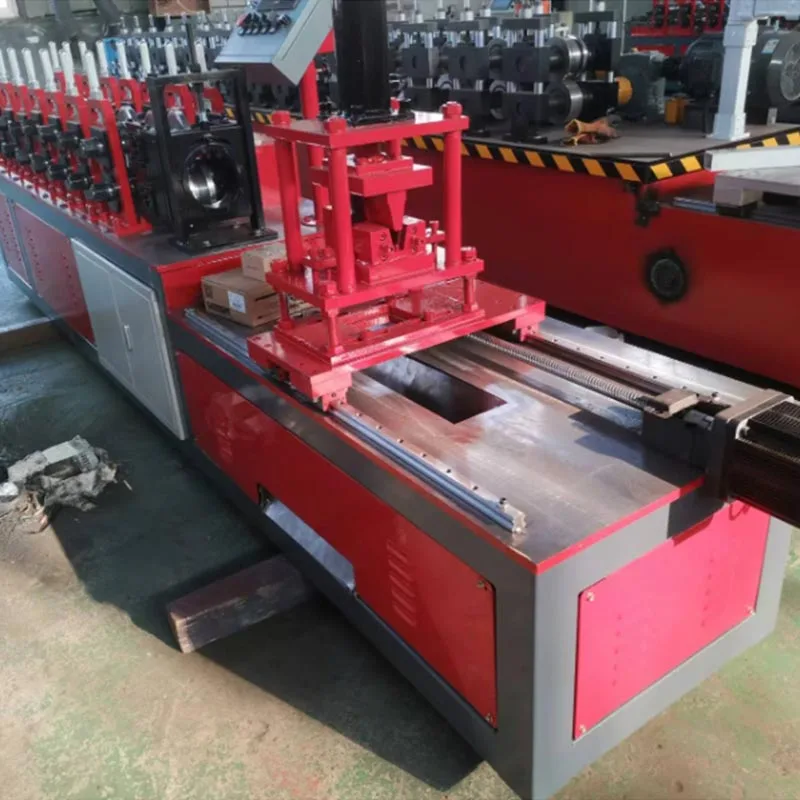
Tento reklamní stroj na tváření plechů za studena je určen pro tváření za studena. Jedná se o specializované průmyslové zařízení. Jeho účelem je hromadná výroba ocelových styčníkových plechů. Tyto desky jsou také známé jako spojovací desky nebo hřebíkové desky. Jsou nezbytnými součástmi ve stavebnictví. Používají se především ke spojování dřevěných prvků. To vytváří silné a stabilní struktury.
Stroj na tváření plechů za studena pro reklamní ocelové výztuhy přeměňuje plochý, stočený ocelový pás na hotový výztuh
desky. Dělá to procesem tváření za studena. Jedná se o vysoce účinný a přesný proces. Je to páteř
moderní výroby krovů a rámů. S tímto strojem, výroba
dosáhne konzistence. Získává také rychlost a vysokou kvalitu.
Primární případy použití a aplikace
Výstup reklamního ocelového výztužného plechu za studena je kritický v několika odvětvích.
Výroba střešních a podlahových vazníků: Toto je primární aplikace. Zde se jednotlivé dřevo spojují styčníkové desky
členů. Společně vytvářejí silný trojúhelníkový rámec. Tento rámec efektivně rozděluje váhu,
poskytuje kritickou podporu pro střechy a podlahy. Zpevňují podlahy. Jsou klíčovou součástí všech typů
budov.
Konstrukce dřevěného rámu: Velké dřevěné rámy pro budovy a mosty používají odolné styčníkové desky. Tyto desky
spojte trámy a sloupky. Vytvářejí robustní, často esteticky exponované struktury.
Prefabrikované dřevěné konstrukce: Vzestup montovaných a modulových domů závisí na této technologii. Klínové plechy umožňují
pro rychlou a přesnou montáž stěnových panelů, podlahových kazet a střešních dílů v továrním nastavení.
Výroba palet: U těžkých palet se někdy používají styčníkové desky. Zpevňují rohy a spoje. Toto
zvyšuje nosnost a životnost palety.
Nábytek a truhlářství: Nábytek s vysokou pevností, jako jsou komerční police nebo pracovní stoly, může mít menší klín
desky pro vyztužení.
Konvenční technické parametry
Reklama Specifikace stroje na tváření za studena ocelových výztuh se mohou lišit podle potřeb výrobce a zákazníka.
Standardní parametry však poskytují jasný obrázek o jeho schopnostech.
Materiál na zpracování:
Typ: Nízkouhlíkový ocelový pás válcovaný za studena (SPCC, Q235) nebo pozinkovaná ocel.
Běžná Tloušťka: 0,8 mm až 2,0 mm. Některé modely pro velké zatížení zvládnou až 3,0 mm.
Šířka cívky: Typicky od 100 mm do 400 mm. To závisí na konečné velikosti desky.
Výrobní kapacita
Rychlost tváření: 15 až 40 metrů za minutu. To znamená vysoký počet talířů za minutu.
Výrobní výkon: Dokáže vyrobit tisíce desek za směnu. To závisí na velikosti desky a rychlosti.
Tvářecí stanice
Počet válců: Obvykle 10 až 20 sad formovacích válců. Počet závisí na provedení desky
složitost.
Materiál role: Chromová ocel s vysokým obsahem uhlíku (GCr15) nebo legovaná nástrojová ocel. Ty jsou kalené a vybroušené do zrcadla
dokončit. To zajišťuje odolnost a hladký povrch výrobku.
Systém pohonu
Výkon: Hlavní motor je typicky 7,5 kW až 15 kW. To poskytuje potřebný krouticí moment.
Převodovka: Tvrzené převodovky spojené robustní hnací hřídelí. To zajišťuje, že se všechny stanice dokonale otáčejí
synchronizace.
Řídicí systém
Typ: Programovatelný logický automat (PLC) s dotykovou obrazovkou rozhraní člověk-stroj (HMI).
Funkce: Řízení rychlosti, počítání výroby, diagnostika poruch a monitorování systému.
Děrovací systém
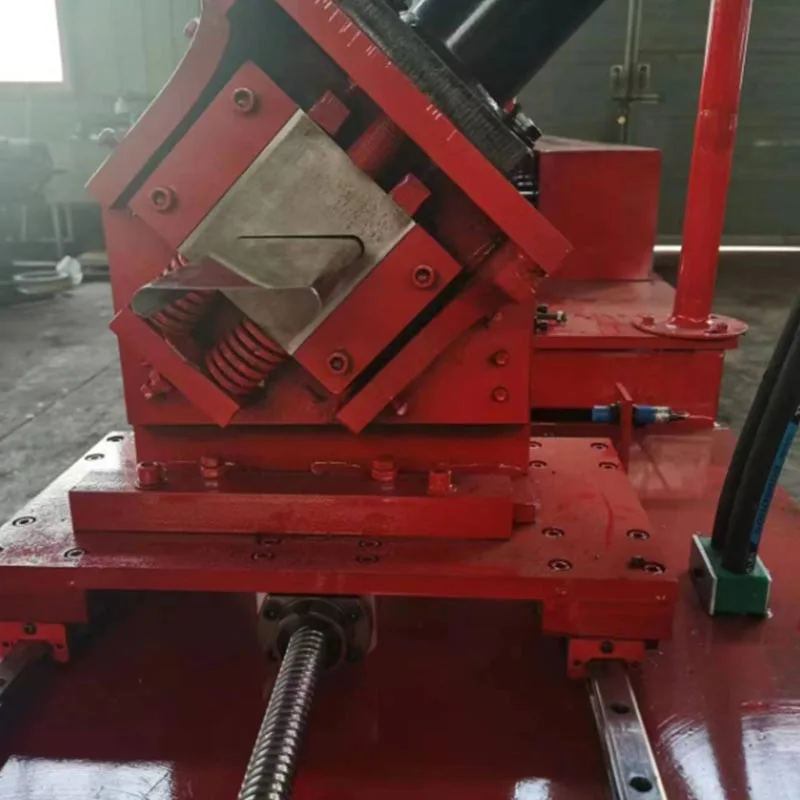
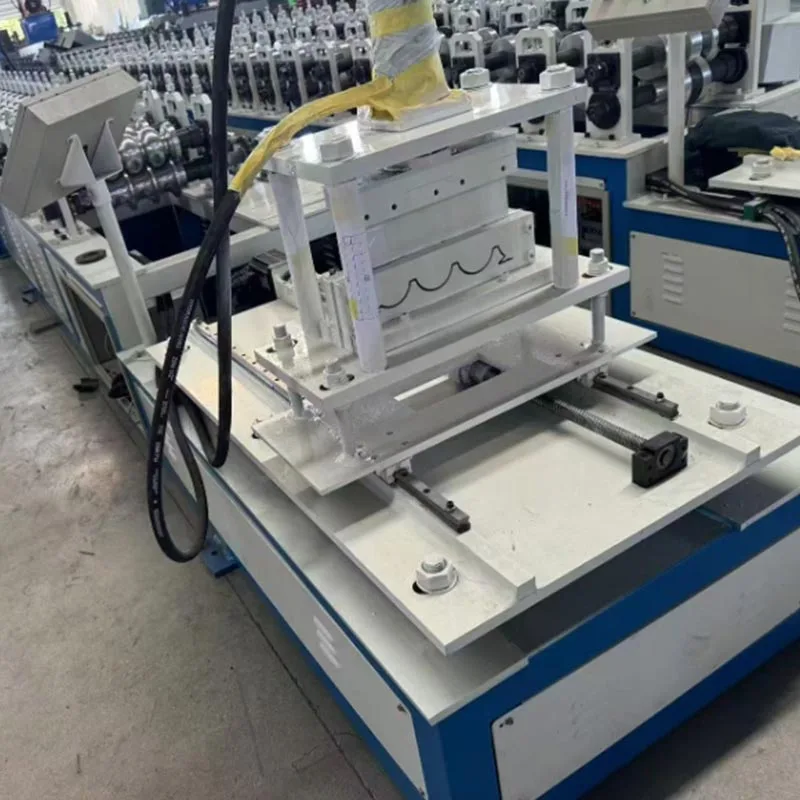
Metoda: Vysoce přesná hydraulická nebo mechanická děrovací jednotka. Je integrován do válcovací linky.
Funkce: Vytváří zuby nehtů a všechny potřebné otvory v dlaze. Vzor je přizpůsoben pomocí děrovačky
a sada kostek.
Řezací systém
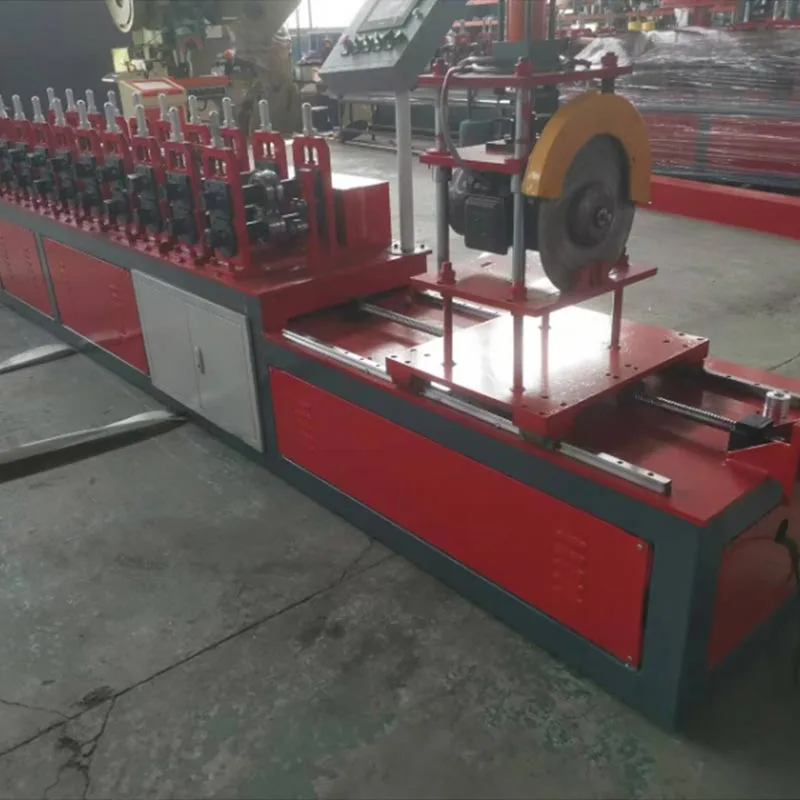
Typ: Hydraulický nebo servo letmý vypínací systém.
Funkce: Řeže průběžně tvarovaný profil na přesné jednotlivé délky. Délka řezu je
programovatelný na HMI.
Jaké jsou výhody a vlastnosti tohoto stroje?
Tento stroj nabízí významné výhody oproti zastaralým výrobním metodám, jako je ruční děrování nebo
jednopolohové lisové brzdění.
Vysoká efektivita výroby: Je to nepřetržitý proces. Stroj nepřetržitě odvíjí, tvaruje, děruje a řeže. Toto
výsledkem je masivní výstup. Dramaticky předčí jakoukoli manuální nebo poloautomatickou metodu.
Špičková konzistence a kvalita: Tento proces zaručuje konzistenci každého vyztužovacího plechu. Zajišťuje přesné
tvar, výška zubu a rozměry. Lidská chyba je eliminována. V konečném důsledku to bude silnější a spolehlivější
struktur.
Plně automatizovaný provoz: Jakmile je stroj nastaven a naplněn materiálem cívky, běží automaticky. To vyžaduje
minimální zásah obsluhy. Obvykle může jeden operátor spravovat více strojů. Tím se šetří mzdové náklady.
Úspora materiálu: Použití vinutého ocelového pásu je vysoce efektivní. Ve srovnání s řezáním vytváří velmi málo odpadu
z plechu. Proces je optimalizován pro minimalizaci odpadu. Tím se snižují náklady na suroviny.
Nízké provozní náklady: Reklamní stroj na tváření plechů za studena je poháněn elektricky. má
málo spotřebních dílů kromě občasného mazání. Jeho vysoká odolnost znamená dlouhou životnost a nízkou
náklady na údržbu na vyrobenou jednotku.
Flexibilita a přizpůsobení: Stroj je navržen pro konkrétní profil desky. Dá se však přizpůsobit. Podle
výměnou tvarovacích válců lze vyrobit různé tvary. Záměnou sad razníku a matrice vznikají nové designy
možné. To dává výrobcům flexibilitu, aby mohli obsluhovat různé trhy.
Zvýšená bezpečnost na pracovišti: Proces je plně uzavřený a automatizovaný. Vysokorychlostní tváření a děrování jsou
plně automatizované. Operátoři jsou od těchto nebezpečných stupňů fyzicky odděleni. Podle návrhu toto fyzické oddělení
výrazně snižuje riziko nehod a zranění.
Podrobný popis stroje a jeho součástí
Stroj je integrovaný systém. Kombinuje několik klíčů
komponenty.
1. Odvíječ a podávací jednotka
Toto je výchozí bod. Drží těžký svitek ocelového pásu. Stroj používá k bezpečnému uchycení trn
cívka. Odvíjecí mechanismus pak odvíjí kovový pás. Proces je hladký a konzistentní. Napínací zařízení je
také používané. To zajišťuje, že se cívka nikdy nekontrolovaně nerozvine.
2. Vstupní vodítko a nivelační zařízení
Ocelový pás ze svitku může mít mírné zvlnění nebo ohyby. Tato část vede pás do stroje. to
často má sadu vyrovnávacích válců. Tyto válečky pás zplošťují. Tím je zajištěno, že vstoupí dokonale rovný materiál
tvarovací sekce. To je rozhodující pro kvalitu konečného produktu.
3. Hlavní stanice pro tváření válců
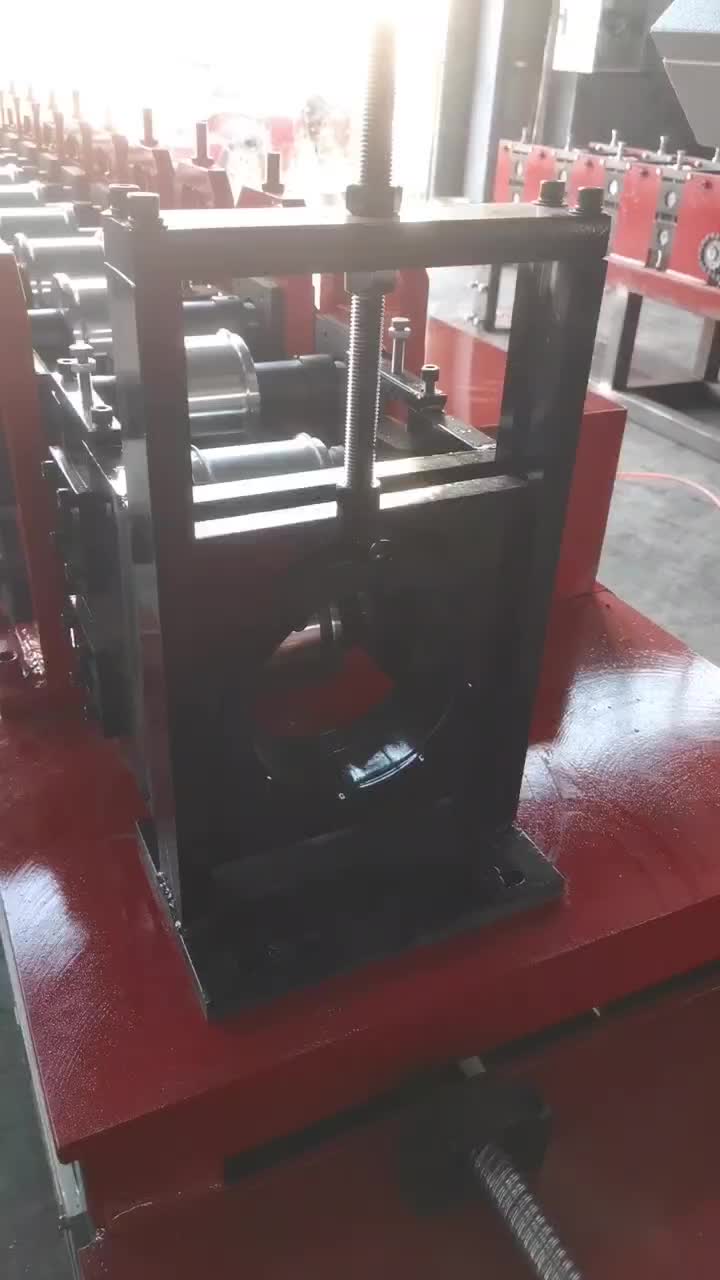
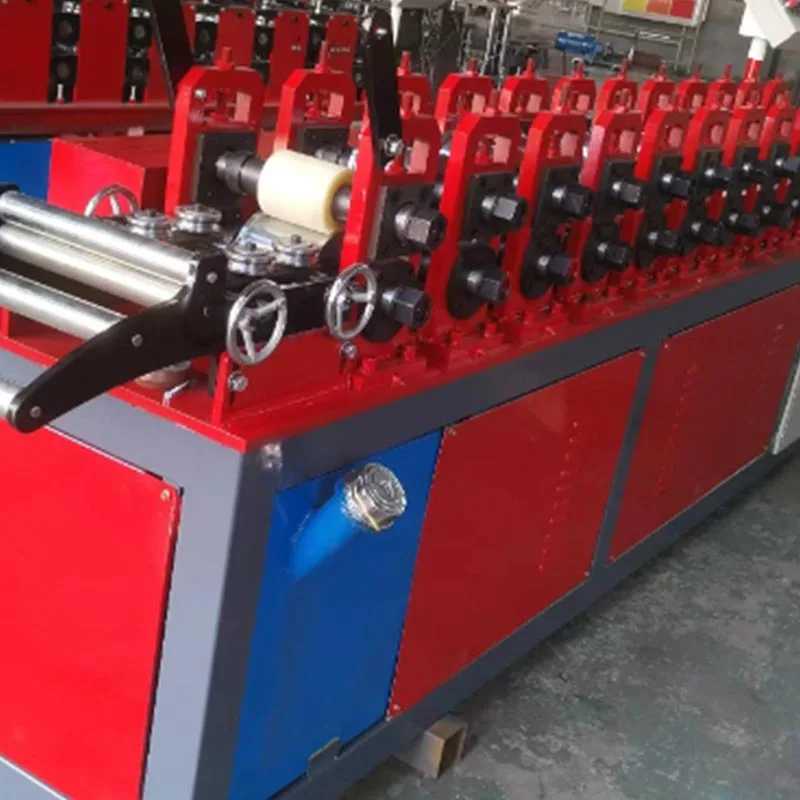
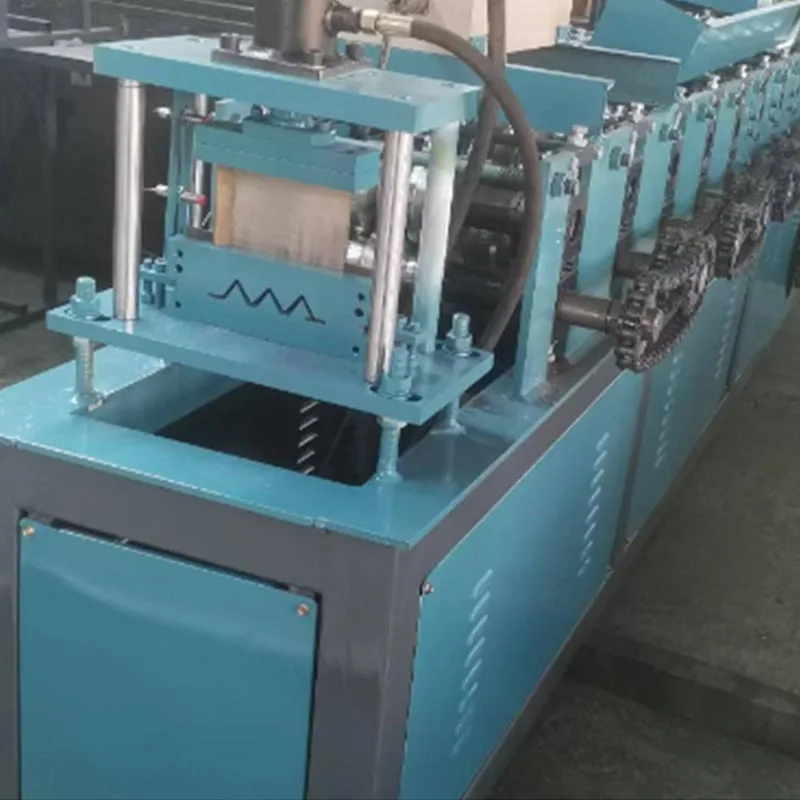
Tato sekce je srdcem stroje. Jedná se o řadu stojanů. Každý stojan má přesné horní a spodní válečky. The
profil válce se mění na každé stanici. Kovový pás je postupně ohýbán do konečného komplexního tvaru.
4. Integrovaná děrovací jednotka
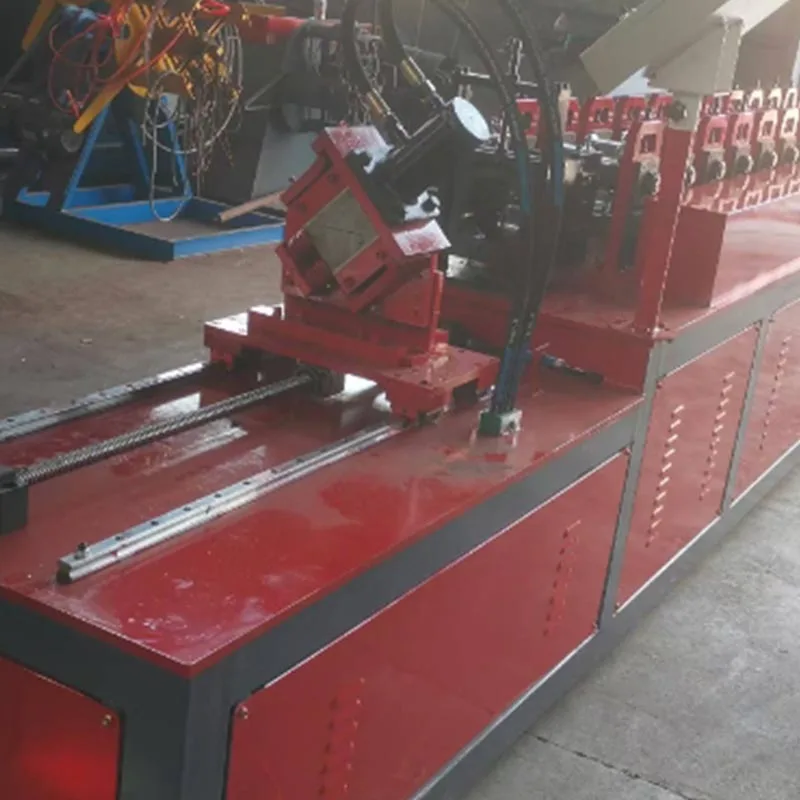
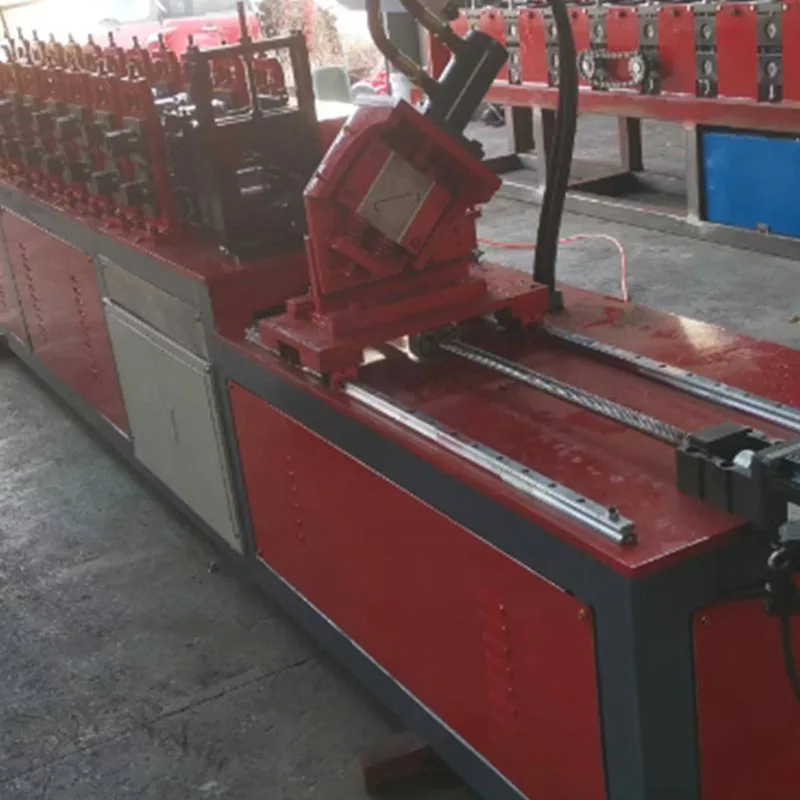
Tato jednotka se nachází v nebo těsně za formovacími stanicemi a vytváří definující prvky desky. Hydraulický
napájecí zdroj pohání děrovací hlavu. Používá se zakázkově navržená sada raznic a raznic. V jednom nebo více úderech udeří
ven vzor ostrých, vyčnívajících zubů hřebíků a jakýchkoli velkých servisních otvorů. Synchronizace s pohybem
pás je přesný.
5. Servo Flying Cut-Off System:
Tvarovaný a děrovaný profil je nyní souvislá páska. Řezací systém se upne na tento pohyblivý profil. to
se pohybuje synchronně s profilem. Řez pak provádí hydraulický nebo servopoháněný kotouč. Je čistý a
bez otřepů. Délka je přednastavena. Poté se svorka uvolní. Žací jednotka se poté vrátí na svůj start
pozici. Tento "létající" řez zajišťuje, že se výroba nikdy nezpomalí.
6. Ovládací skříň a panel HMI
PLC funguje jako mozek stroje. Koordinuje každý pohyb. Hnací motor, děrovací jednotka a oddělovač
celý systém funguje dokonale synchronizovaně. Přesně dodržují jeho příkazy.
Dotyková obrazovka HMI slouží jako centrální ovládací rozhraní. Prostřednictvím něj operátor zadává všechna výrobní nastavení,
spusťte nebo zastavte stroj a sledujte, zda systém nevykazuje případné závady.
7. Výstupní dopravník
Krátký dopravník nebo stohovací stůl přijímá hotové desky. To umožňuje úhledný sběr. Zabraňuje hromadění
z formování. Také chrání hotové výrobky před poškozením na výstupu.
Proces produkčního pracovního toku
Celá operace je nepřetržitý cyklus. Je zmodernizován pro maximální účinnost.
Krok 1: Načítání
Operátor naloží na odvíječ novou ocelovou cívku. Přední konec proužku je pak opatřen závitem. Je krmeno
prostřednictvím vstupního průvodce. Vstoupí do první sady formovacích válců.
Krok 2: Nastavení a programování
Operátor zadá podrobnosti úlohy na obrazovce HMI. To zahrnuje množství výroby. Zahrnuje také
požadovaná délka řezu pro desky.
Krok 3: Zahájení procesu tváření
Spustí se hlavní hnací motor. Vytahuje ocelový pás z cívky. Pás prochází vstupním vedením. to je
zploštělé a připravené k tvarování.
Krok 4: Progresivní formování tvaru
Pás vstupuje do prvního formovacího stojanu. Role udělají počáteční, jemný ohyb. Poté se přesune na druhý stojan.
Rohlíčky tvar dále zjemňují. Tento proces se opakuje na každé stanici. Plochý kov se postupně přetváří.
Přebírá konečný profil styčníkového plechu. Materiál se nevytahuje ani neztenčuje.
Krok 5: Současné děrování
Částečně vytvořený profil dosáhne děrovací jednotky. Stroj synchronizuje silný úder. Stovky
zuby nehtů jsou vyraženy jediným úkonem. To se děje, když se materiál pohybuje.
Krok 6: Přesné řezání
Plně vytvarovaný a vyražený profil se přesune do oblasti odříznutí. Letmý vypínací systém se na něj upne. to
přesně odpovídá rychlosti profilu. Poté vytvoří přesný, čtvercový řez. Hotový styčníkový plech padá na
výstupní dopravník.
Krok 7: Opakování a sběr
Stroj běží dál. Dělá jeden stejný talíř za druhým. Hotové desky se přesunou na konec
linka. Jsou připraveny k odběru. Talíře jsou pak připraveny k balení. Dodávají se přímo na krov
výrobci.
Reklamní stroj na tváření plechů za studena je mistrovským dílem průmyslového inženýrství. to
transformuje jednoduchý svitek oceli. Stává se kritickým stavebním prvkem. Toho je dosaženo s bezkonkurenční
rychlost. Poskytuje vynikající přesnost. Funguje s pozoruhodnou účinností.
Pro každého výrobce krovů nebo dřevěných rámů je tento stroj více než jen výhodou. Je to zásadní
požadavek na udržení konkurenceschopnosti. Zaručuje výrobu bezpečných a spolehlivých konstrukčních konektorů. to
také zajišťuje, že jsou nákladově efektivní. Tyto konektory jsou nezbytné – doslova pomáhají budovat náš svět.
Hot Tags: Reklamní ocelový styčníkový plech tvarovací stroj za studena
Zašlete dotaz společnosti Parfu a získejte informace o cenách a projektu pro stroje na tváření válců, stroje na sendvičové panely, příslušenství strojů na tváření válců. Garantujeme odpověď do 24 hodin.
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie.Zásady ochrany osobních údajů